3D 列印教學
Author: Kelvin Huang
教學大綱
1. 認識 3D 列印
- 什麼是 3D 列印
- 常見應用:模型、零件、生活用品、原型設計
- FDM、SLA 等常見技術簡介
- 為什麼新手通常從 FDM 開始
2. 認識 FDM 3D 印表機
- 基本結構:噴嘴、熱端、擠出機、平台、料架
- X / Y / Z 三軸如何運作
- 加熱平台與噴嘴的作用
- 自動調平與手動調平的差異
3. 認識 3D 列印耗材
- PLA、PETG、ABS / ASA、TPU 基本差異
- 新手為什麼建議先使用 PLA
- 線材直徑與常見規格
- 耗材受潮的影響
- 線材保存方式
4. 第一次列印前的準備
- 開箱後基本檢查
- 安裝線材
- 平台清潔
- 自動調平 / 校正
- 噴嘴與平台溫度確認
- 第一次列印前的安全注意事項
5. 取得 3D 模型
- STL、3MF、OBJ 格式差異
- MakerWorld、Printables、Thingiverse 等模型網站
- 如何判斷模型是否適合直接列印
- 下載模型時應注意授權與使用條件
6. 認識切片軟體
- 什麼是 Slicer
- Bambu Studio、OrcaSlicer、Cura 簡介
- 匯入模型
- 移動、旋轉、縮放
- 選擇印表機與耗材
7. 新手最重要的切片參數
- Layer Height 層高
- Wall 壁厚
- Infill 填充
- Support 支撐
- Brim / Skirt
- 列印速度
- 噴嘴與平台溫度
- 不需要一開始調整的進階參數
8. 第一次正式列印
- 模型擺放方向
- 切片預覽
- 檢查列印時間與耗材用量
- 傳送檔案至印表機
- 觀察第一層
- 哪些情況應該立刻停止列印
9. 列印完成與後處理
- 正確取下模型
- 移除支撐
- 去除 Brim
- 基本打磨
- 簡單黏合與組裝
- 平台清潔
10. 新手最常遇到的列印問題
- 第一層黏不住
- 翹曲
- 拉絲
- 缺料 / 不出料
- 噴嘴堵塞
- 模型移位
- 支撐難拆
- 表面品質不好
- 列印途中失敗
11. 日常保養與耗材管理
- 清潔列印平台
- 清潔噴嘴
- 檢查線材
- 潤滑與機械檢查
- 長時間不用時如何保存
- 哪些零件屬於消耗品
12. 開始製作自己的模型
- 從下載模型走向自行設計
- Tinkercad:完全新手
- Fusion / Onshape:功能型零件
- Blender:造型與角色模型
- 建模時必須考慮的「可列印性」
13. 進階學習方向
- 多色列印
- 不同噴嘴尺寸
- PETG / TPU / ASA
- 支撐最佳化
- 強度與列印方向
- 公差與組裝件
- 3D 掃描 + 3D 列印

3D 列印(3D Printing)是一種利用數位 3D 模型,透過逐層堆疊材料的方式,製作出實體物件的技術。這類製造方式也稱為「積層製造」(Additive Manufacturing),與傳統的切削、鑽孔、車削等加工方式不同。傳統加工通常是從一塊完整材料中移除多餘部分,逐步製作出需要的形狀;3D 列印則是依照電腦中的 3D 模型資料,將材料一層一層堆積,最後形成完整物件。這種方式特別適合製作造型複雜、小量生產或需要快速修改設計的產品。
3D 列印可以做什麼?
3D 列印的應用範圍非常廣泛,除了常見的公仔與模型之外,也可以製作許多具有實際用途的物品,例如:模型、公仔與收藏品、機械零件與外殼、工具、支架與固定座、玩具與教學模型、建築模型、產品原型、客製化生活用品、模具與治具、Cosplay 道具、機器人與電子專案零件… 。3D 列印最大的優點之一,就是可以將電腦中的設計快速轉變成實際物件。例如,設計一個手機架之後,不需要交給工廠大量生產,只要準備好 3D 模型並進行切片,就能直接使用自己的 3D 印表機製作成品。
3D 列印流程可以簡單分成以下幾個步驟:
建立或取得 3D 模型 → 使用切片軟體處理 → 傳送列印檔案 → 3D 印表機逐層列印 → 完成實體模型
其中,3D 模型可以自行使用 3dsMax、Blender、Fusion、Maya、Tinkercad、ZBrush 等軟體製作,也可以從網路的模型分享平台下載。取得模型後,還不能直接交給印表機使用,而是需要經過「切片」(Slicing)處理。切片軟體會將完整的 3D 模型分解成許多非常薄的水平層,同時計算噴嘴移動路徑、列印速度、材料使用量、支撐結構以及列印溫度等資訊。完成切片後,印表機就能按照這些資料,逐層將模型製作出來。
常見的 3D 列印技術
FDM 熔融沉積成型
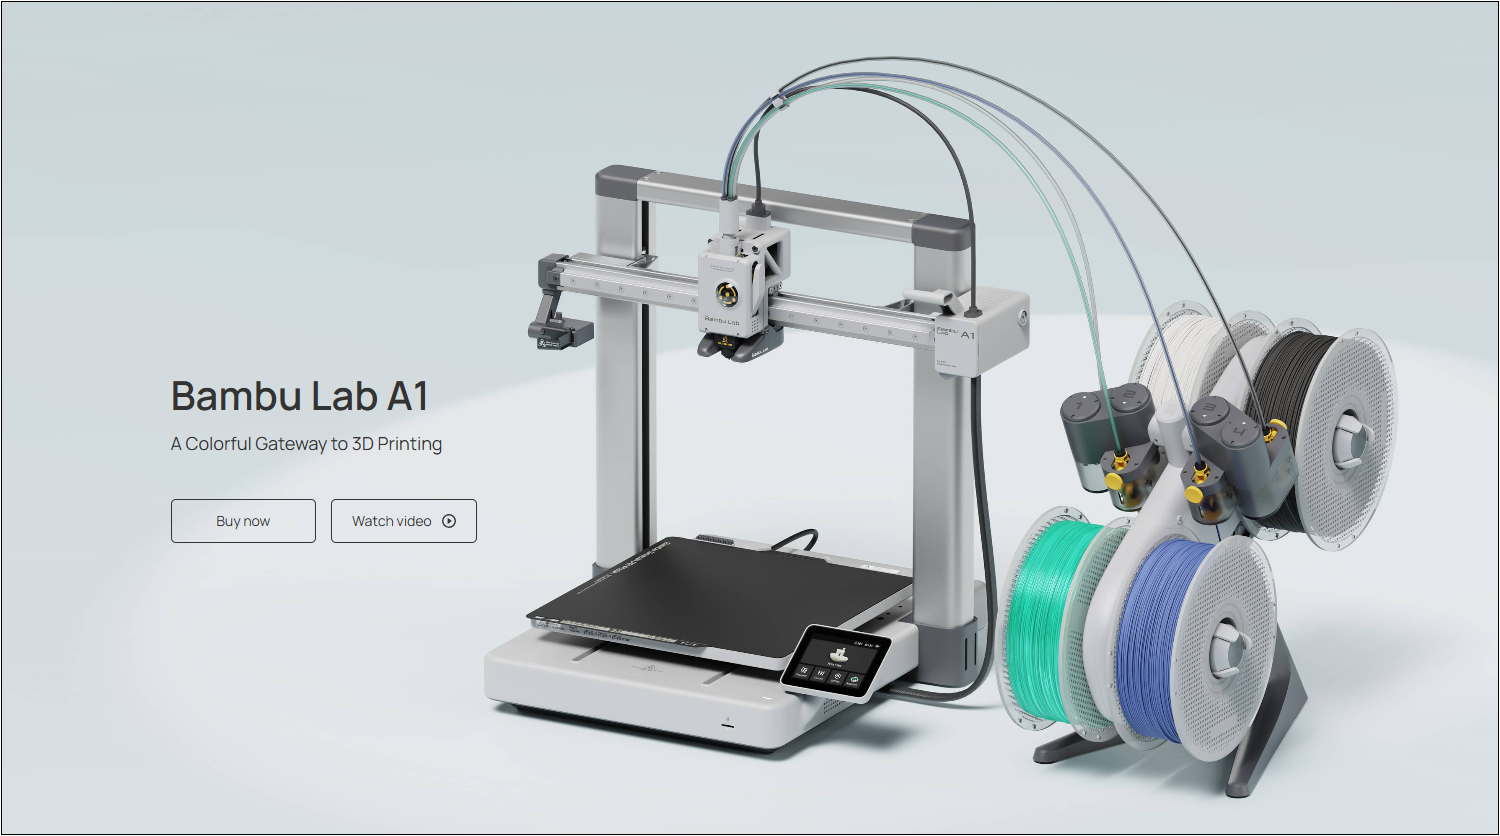
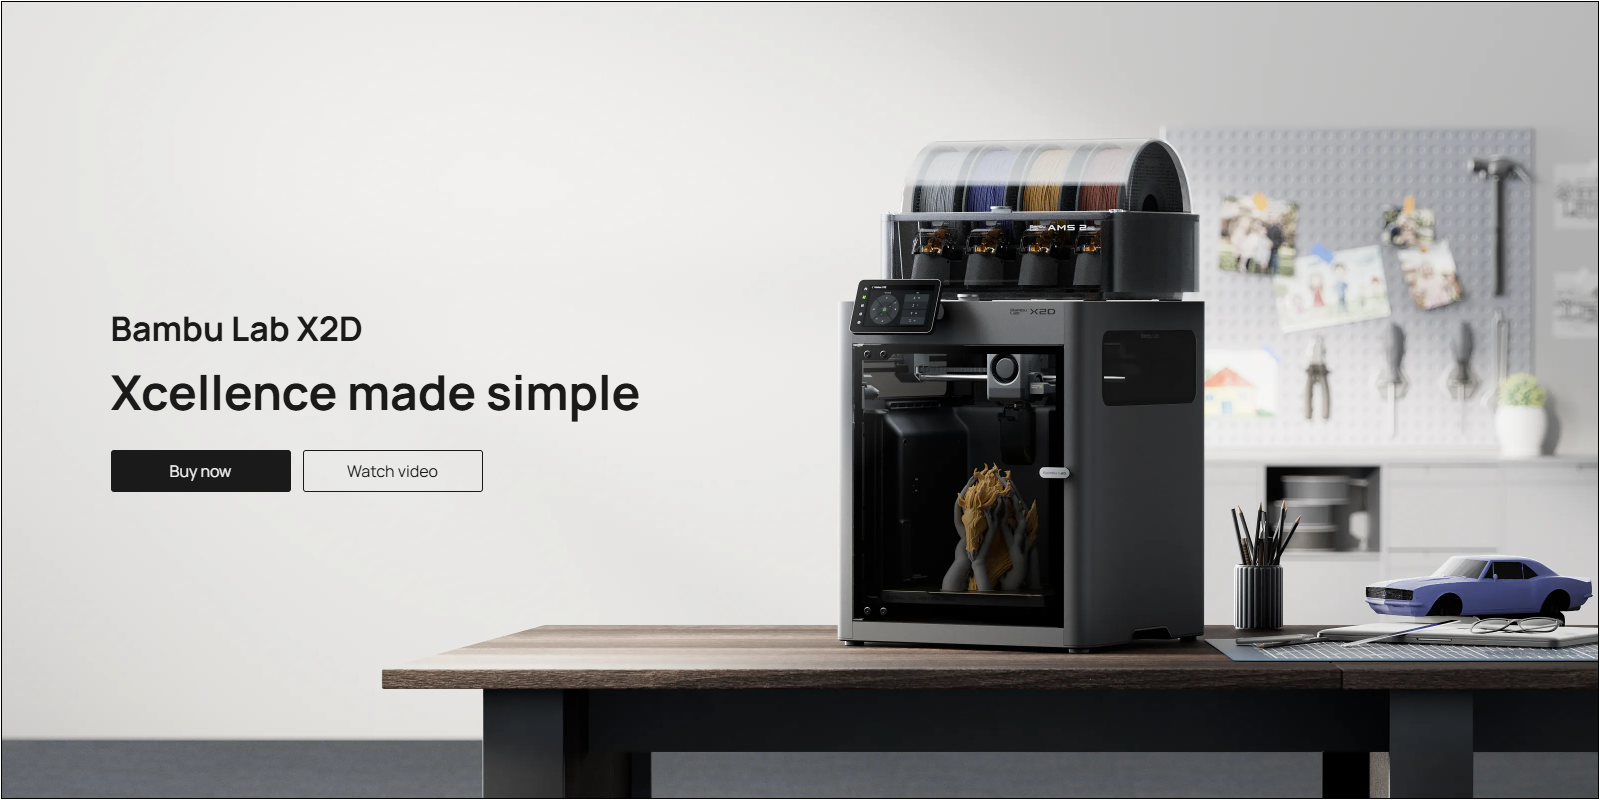
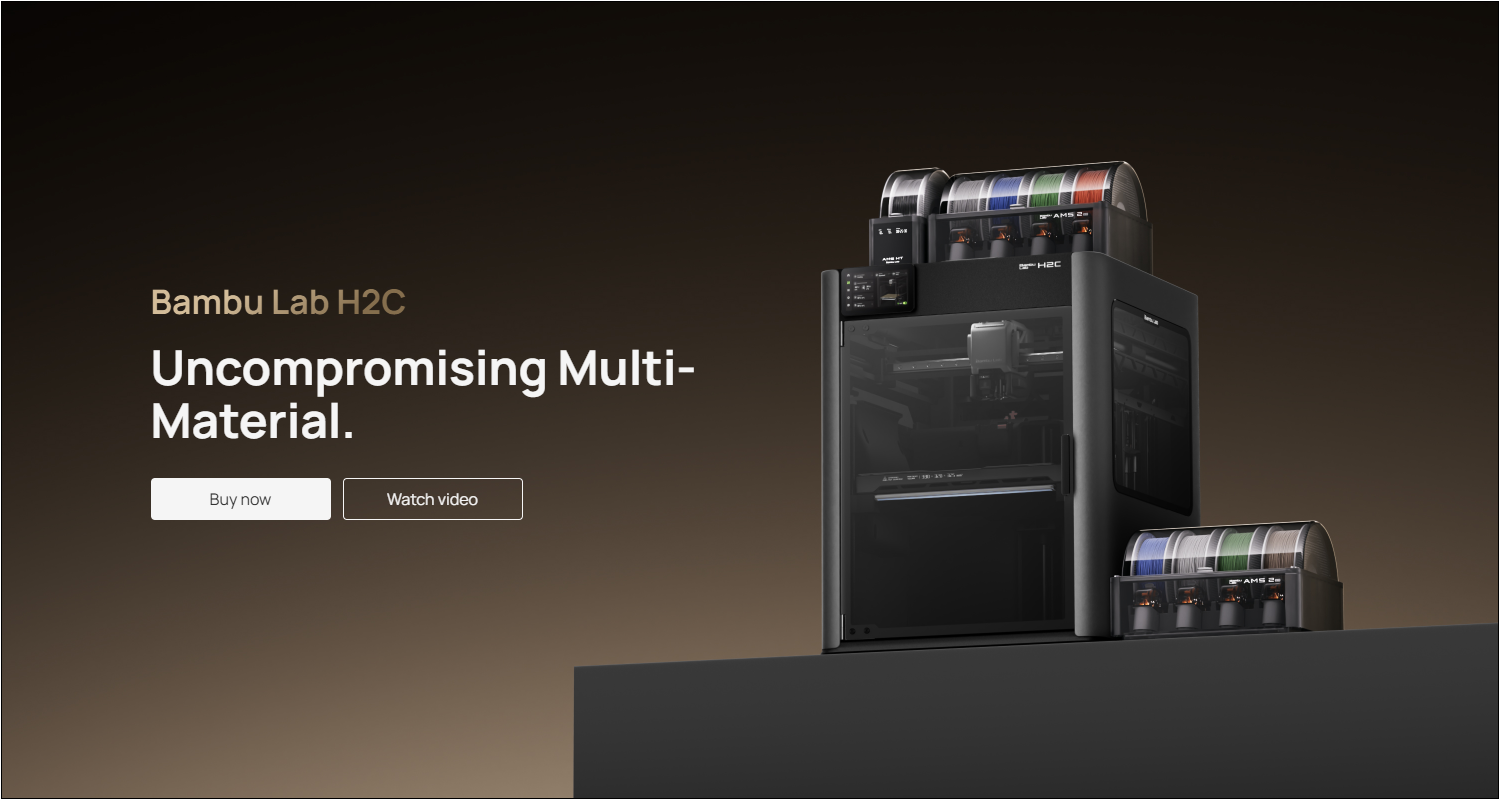
FDM(Fused Deposition Modeling)是目前桌上型 3D 印表機中最普及的技術之一。FDM 印表機會將 PLA、PETG 等塑膠線材送入加熱噴嘴,將材料加熱至熔融狀態,再依照預先計算好的路徑擠出。材料離開噴嘴後會逐漸冷卻並固化,印表機持續重複這個過程,最後形成完整模型。FDM 的主要優點包括設備普及、材料價格較低、操作相對簡單,而且適合製作較大型的物件,因此非常適合一般使用者與 3D 列印新手。
光固化列印
另一種常見技術是使用液態光敏樹脂進行列印,例如 SLA、DLP 或 MSLA。這類印表機會利用雷射或紫外線光源,選擇性地照射液態樹脂,使樹脂逐層固化。光固化列印通常可以製作出非常精細的表面與細節,因此常用於人物模型、微縮模型、珠寶設計、牙科與精密零件。不過,樹脂材料需要額外清洗與二次固化,操作環境與安全防護也比 FDM 更複雜,因此對完全沒有經驗的新手來說,學習門檻通常較高。
對於第一次接觸 3D 列印的人來說,FDM 通常是最容易入門的選擇,主要原因包括:
印表機種類多
耗材容易購買
無需處理液態樹脂
材料保存與使用相對簡單
列印完成後通常不需要額外清洗
近年的 FDM 印表機也加入了自動平台調平、自動校正、斷料偵測與網路傳輸等功能,大幅降低了操作難度。因此,即使沒有機械或工程背景,也可以在短時間內完成第一次 3D 列印。
認識 FDM 3D 印表機
FDM 3D 印表機是目前最常見的桌上型 3D 列印設備之一。它的基本原理,是將塑膠線材送入加熱系統,讓材料熔融後從噴嘴擠出,再依照切片軟體產生的路徑,一層一層堆疊成完整模型。雖然不同品牌、不同機型的外觀與結構有所差異,但大多數 FDM 3D 印表機都包含幾個重要組件。了解這些基本結構,有助於日後進行列印設定、排除故障與日常維護。
......
噴嘴 Nozzle
噴嘴位於熱端最下方,是熔融材料真正離開印表機的位置。常見的噴嘴孔徑為 0.4 mm 噴嘴,通常能在列印速度、細節與穩定性之間取得良好平衡,因此大多數桌上型 FDM 印表機出廠時都會配置這種尺寸。此外,也可以更換其他尺寸,例如:
0.2 mm:適合較精細模型
0.4 mm:一般用途
0.6 mm:提高列印速度
0.8 mm:大型物件或快速列印
一般來說,較小的噴嘴可以表現更多細節,但列印速度較慢;較大的噴嘴可以輸出更多材料,列印速度較快,但細節表現會降低。對新手而言,使用原廠配置的噴嘴即可,不需要急著更換其他尺寸。
......
加熱平台 Heated Bed
大多數現代 FDM 3D 印表機都配有加熱平台。加熱平台的作用,是讓列印表面維持一定溫度,減少材料快速冷卻造成的收縮。
不同材料需要不同的平台溫度,例如 PLA 使用約 50~65°C 左右的平台溫度,而 PETG、ABS 等材料通常需要更高的溫度。
適當的平台溫度可以:
提高第一層附著力
降低模型翹曲
改善大型模型列印穩定性
需要注意的是,加熱平台工作時也可能達到相當高的溫度,因此模型剛列印完成時不要立即直接觸摸高溫表面。
大多數現代 FDM 3D 印表機都配有加熱平台。加熱平台的作用,是讓列印表面維持一定溫度,減少材料快速冷卻造成的收縮。
不同材料需要不同的平台溫度,例如 PLA 常使用約 50~65°C 的平台溫度,而 PETG、ABS 等材料通常需要更高的平台溫度。
適當的平台溫度可以:
提高第一層附著力
降低模型翹曲
改善大型模型列印穩定性
需要注意的是,加熱平台工作時也可能達到相當高的溫度,因此模型剛列印完成時不要立即直接觸摸高溫表面。
......
自動調平 Auto Bed Leveling
列印平台看起來雖然是平的,但實際上可能存在非常細微的高度差。
如果噴嘴與平台之間的距離不一致,就可能造成第一層某些區域太高、某些區域太低。
自動調平系統會偵測平台上多個位置的高度,再由印表機建立平台高度補償資料。
列印過程中,印表機會依照這些資料自動修正 Z 軸位置,使噴嘴與平台保持適當距離。
這項功能大幅降低了新手進行平台校正的難度,也是現代桌上型 3D 印表機非常重要的功能之一。
需要注意的是,「自動調平」並不代表平台本身會真正變成完全水平,而是透過感測與軟體補償,修正不同位置之間的高度差。
第一層為什麼如此重要?
在 FDM 列印中,第一層是整個模型的基礎。如果附著正常,後續列印會比較穩定;如果出現問題,即使後面的設定都正確,也可能造成整個列印失敗。
理想的第一層應該是:線條均勻、線條彼此接合、能穩定附著於平台、不會過度扁平、不會與平台距離過遠。
如果噴嘴距離平台太遠,材料可能無法黏住;如果距離太近,噴嘴則可能過度擠壓材料,甚至造成出料不順。
因此,在正式列印大型模型之前,觀察第一層是否正常是一個非常重要的習慣。
......
3. 認識 3D 列印耗材
- PLA、PETG、ABS / ASA、TPU 基本差異
- 新手為什麼建議先使用 PLA
- 線材直徑與常見規格
- 耗材受潮的影響
- 線材保存方式
FDM 3D 印表機主要使用塑膠線材作為列印材料,這些線材通常會捲在線盤上,再由擠出機送入熱端加熱熔融,最後從噴嘴擠出並逐層形成模型。
不同種類的線材具有不同的強度、耐熱性、柔軟度與列印難度,選擇合適的耗材,是進行 3D 列印的重要基礎。初學者最常接觸到的材料,包括:
- PLA (Polylactic Acid)
- PETG
- ABS
- ASA
- TPU
PLA 是目前桌上型 FDM 3D 列印中最常見的材料之一。
PLA 的最大優點是容易列印,對溫度與環境的要求相對較低,因此非常適合新手使用。
PLA 通常具有以下特點:
- 列印溫度較低
- 翹曲情況較少
- 第一層較容易附著
- 模型表面品質良好
- 顏色與種類非常多
- 氣味相對較低
- 價格通常較容易接受
不過,PLA 的耐熱性通常不如 PETG、ABS 或 ASA。例如模型長時間放在高溫環境、汽車內部或接近熱源的位置時,可能會出現軟化或變形。
因此,如果模型需要承受高溫或較大的機械負荷,就需要考慮其他材料。
PETG 是另一種非常常見的 FDM 列印材料,列印難度通常比 PLA 稍高,但具有更好的韌性與耐熱性,因此常用來製作具有實際功能的零件。
PETG 常見特點包括:
- 韌性較佳
- 耐衝擊性通常比 PLA 好
- 耐熱性比一般 PLA 高
- 層與層之間結合力良好
- 吸水性比 PLA 更需要注意
- 列印時比較容易產生拉絲
PETG 在列印時通常需要比 PLA 更高的噴嘴與平台溫度。此外,PETG 比較容易吸收空氣中的水分,因此保存方式也非常重要。
ABS 是一種常見的工程塑膠,在傳統製造業中也有非常廣泛的應用。
ABS 具有不錯的強度、耐熱性與耐衝擊性,因此常用於功能性零件。
ABS 的優點包括:
- 耐熱性較高
- 強度與韌性良好
- 適合功能性零件
- 可以進行較多後加工處理
不過,ABS 的列印難度比 PLA 高很多,主要原因是 ABS 在冷卻時容易收縮,因此容易產生:
翹曲、邊角脫離平台、模型裂開、層間分離
如果環境溫度變化太大,也可能造成列印失敗。
因此,ABS 通常比較適合使用具有封閉式機艙的 3D 印表機,讓列印環境維持較穩定的溫度。
ABS 列印時也可能產生較明顯的氣味與揮發物,因此應注意空間通風,不建議在完全密閉、長時間有人停留的空間中列印。
ASA
ASA 與 ABS 的特性相近,同樣具有良好的耐熱性與機械性能。
它與 ABS 最大的差異之一,是 ASA 具有較好的耐候性與抗紫外線能力。
因此,ASA 特別適合製作:
- 戶外零件
- 戶外設備外殼
- 車輛相關零件
- 長時間接觸陽光的模型
- 功能性工程零件
與 ABS 相同,ASA 在列印時也比較容易受到環境溫度影響,因此通常建議使用封閉式機艙。
ASA 的列印溫度也較高,並且同樣需要注意列印環境的通風。因此比較適合已經具備一定 3D 列印經驗的使用者。
TPU
TPU 是一種具有彈性的柔性材料,TPU 列印完成後可以彎曲、壓縮或變形,因此非常適合製作需要彈性的零件。
TPU 常見用途包括:防撞保護套、手機保護殼、軟鞋
耗材為什麼會受潮?
許多 3D 列印線材具有吸濕性,線材長時間暴露在空氣中之後,會逐漸吸收空氣中的水分。
尤其在台灣這類濕度較高的環境中,線材受潮是非常常見的問題。不同材料吸濕程度不同。
其中某些材料,例如:PETG、TPU、Nylon 通常比 PLA 更需要注意防潮。
不過,即使是 PLA,長時間放在潮濕環境中仍然可能影響列印品質。
線材受潮會發生什麼問題?
當受潮的線材進入高溫噴嘴之後,線材中的水分會快速加熱並汽化。
這可能造成熔融塑膠中出現微小氣泡。列印時可能會出現:
噴嘴發出細小爆裂聲
出料不均勻
拉絲增加
模型表面粗糙
模型強度降低
模型表面出現小洞
層與層之間結合力下降
有時候也可能看到噴嘴擠出的線材表面出現氣泡。
因此,如果原本使用相同設定可以正常列印,過一段時間之後突然出現大量拉絲或表面品質下降,就可以考慮是否是線材受潮。
如何判斷線材是否受潮?
線材受潮不一定能直接從外觀看出來,可以觀察列印時是否出現以下現象:
噴嘴出料時出現爆裂聲
出料表面不平順
拉絲突然增加
模型表面有許多小孔
列印品質突然下降
部分受潮嚴重的 PLA 線材也可能變得比較脆。例如在線盤上稍微彎曲就容易折斷。
不過,這些現象並不一定全部都是受潮造成,也可能與溫度、噴嘴、切片設定或送料系統有關。
因此,實際判斷時仍需要綜合觀察。
線材的正確保存方式
如果線材暫時不使用,建議盡量避免長時間暴露在空氣中。
最簡單的保存方式是使用:
密封袋+乾燥劑
使用完成後,將線材放回密封袋,並加入乾燥劑,就可以降低線材持續吸收水分的速度。
如果經常進行 3D 列印,也可以使用:密封收納箱、防潮箱、線材乾燥箱、可直接出料的乾燥盒
這些設備可以讓線材在保存甚至列印過程中保持較低的濕度。
3D 列印工具
當進 3D 列印時,有時需要一些工具,當然可以自已印,這裡有些推薦的:
https://makerworld.com/models/413220-bed-scraper-xl 刮刀(可替換刀片)
https://makerworld.com/models/2372658-new-strong-bambu-lab-scraper 刮刀(可替換刀片)
https://makerworld.com/models/1493792-interchangeable-blade-scraper-bambu-lab 刮刀(可替換刀片)
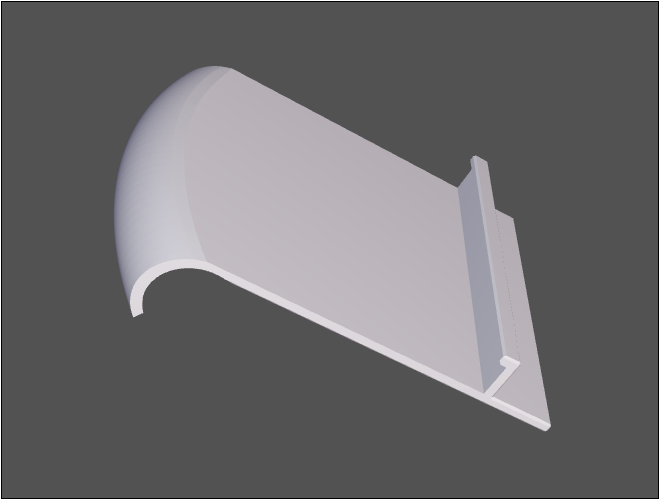
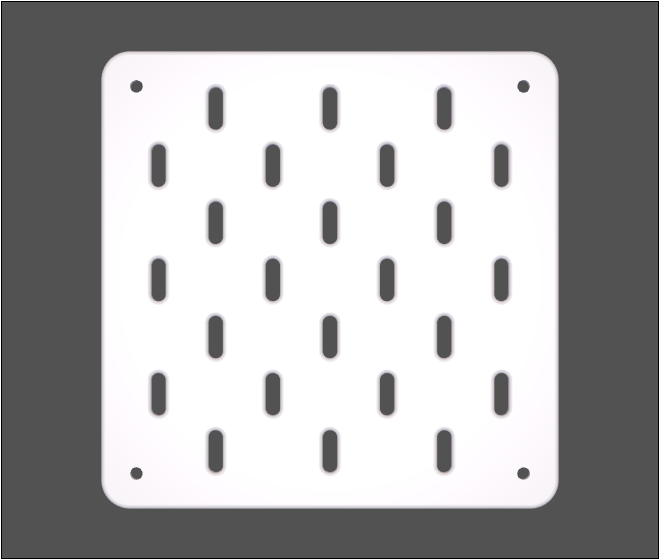
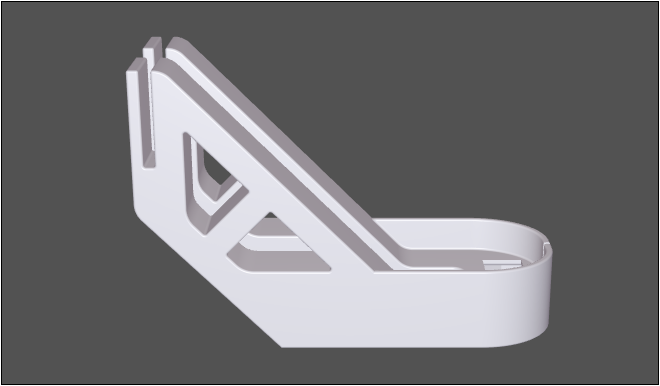
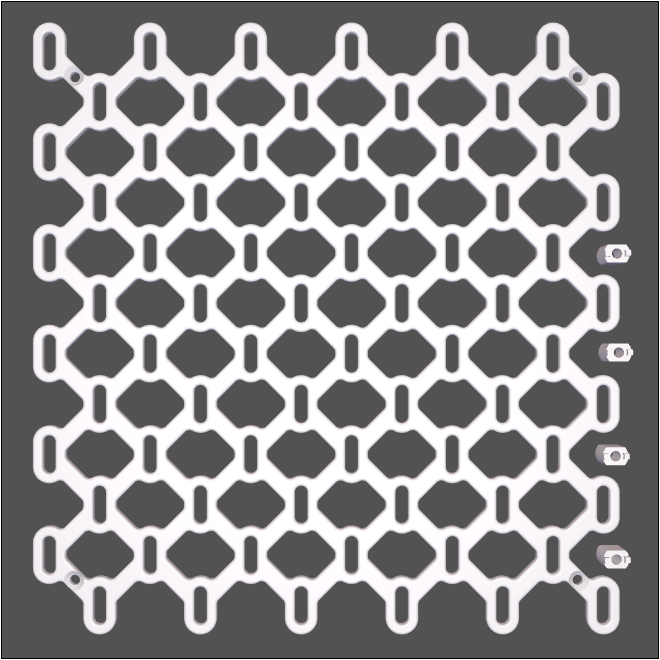
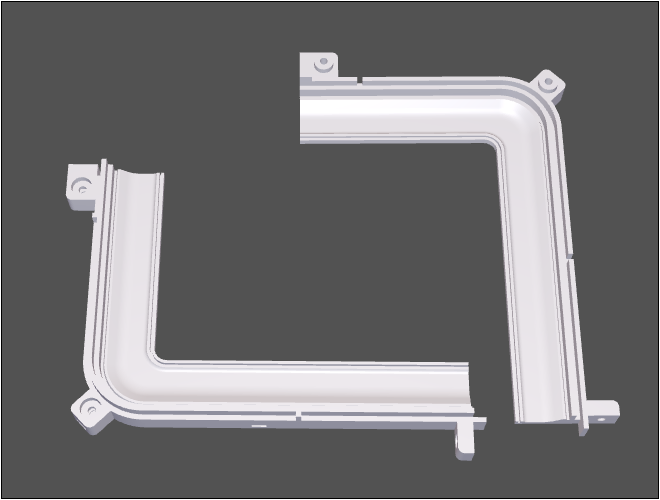
3D 列印剛開始確實會遇到許多試錯成本,例如,最近幫客戶進行展場佈置時,需要將3030鋁型材固定在桌面,再安裝 IKEA SKADIS 洞洞板,這是是沒有相容性問題的:
3030 T型槽鋁型材 [ https://makerworld.com/zh/models/1697100-3030-tslot-aluminium-profile ]
3030 T型槽螺母 [ https://makerworld.com/zh/models/1697082-3030-t-slot-nuts-collection-m4-m5-m6-threads ]
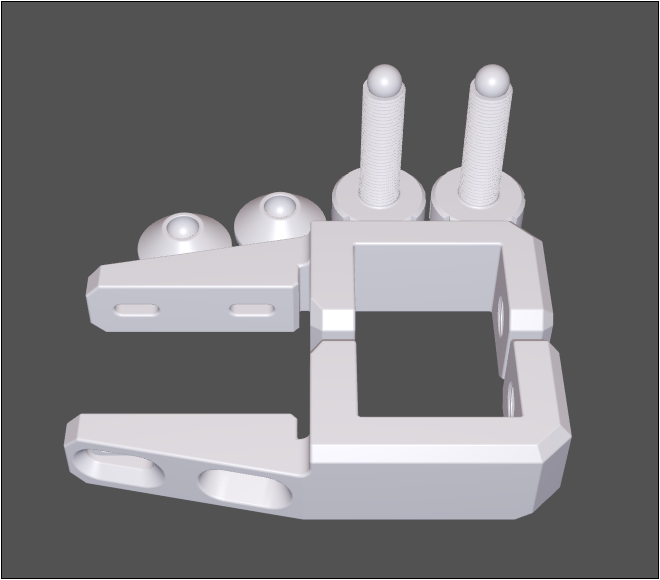
3030 直線連接器 [ https://makerworld.com/zh/models/1817282-3030-linear-connector-for-tslot-profile-m4-thread ]
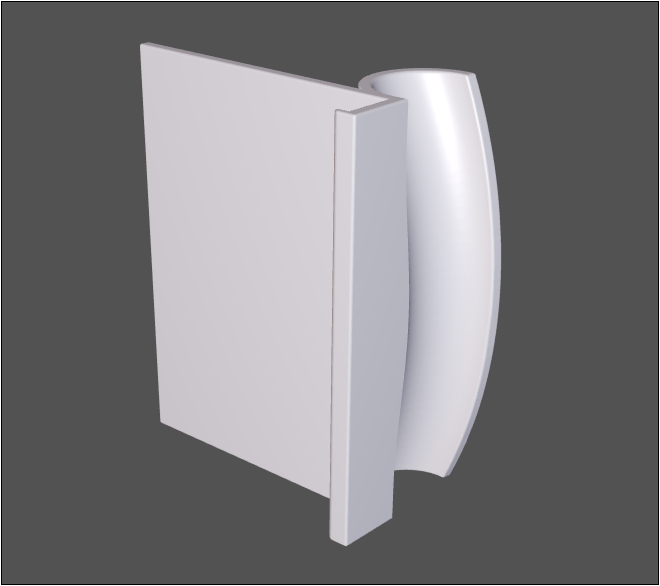
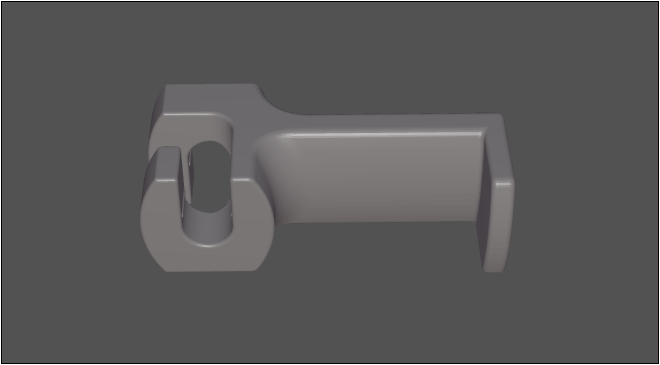
洞洞板桌面夾具 [ https://makerworld.com/zh/models/908664-pegboard-desk-clamp ]
至於安裝使用到的 M4 螺絲則是使用小北百貨的五金件 - 皿頭(組合)5/32*5/8" 4715104640590
補充 - 保護底座可以使用 [ https://makerworld.com/zh/models/3030567-aluminum-profile-protective-base ]
補充 - 鋁型材的高度可參考 IKEA SKADIS 門市尺寸:
76x56 599
56x56 499
36x56 399
需要考慮 3D 列印機高度,例如 A1 大約能到 25 公分,如果自行列印的話,需要連接 2 支鋁型材。
3D LED Text 立體文字
https://makerworld.com/models/1012997-led-light-sign-letters-alphabet (SIODLO92)
https://makerworld.com/models/2872278-led-letters-alphabet#profileId-3206973 (Der_Arix)
商品
Bambu 列印鋼板(紋理 PEI 鋼板) A1 P1 X1 系列 噴塗+噴塗 NT$1200 低温板 NT$1250
PETG 是另一種常見的 FDM 列印材料,列印難度比 PLA 稍高,優點是價格較便宜,具有更好的韌性與耐熱性,因此常用來製作具有實際功能的零件。缺點是容易受潮、線材的選擇較少。
例如 Bambu PETG Basic 基礎款 黑色 白色 深米色 紅色 橙色 黃色 綠色 墨綠色 湖藍 深藍 灰色 灰藍色 深棕色
/c/6ab881fb-2b74-83e8-b76b-8c7450ae4f88
Copyright © 2026 CG Digital Corp. All rights reserved.